精密五金冲压加工 马达电机外壳配件定制与开模服务全解析
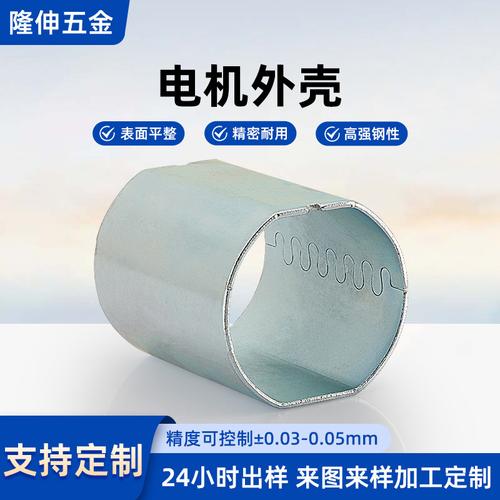
在工业制造与电子设备领域,精密五金冲压件是构成各类产品的基础骨架。特别是马达电机外壳及其铁片配件,其精度、强度和一致性直接影响电机的性能、噪音与寿命。当标准件无法满足特殊规格或创新设计时,加工定制服务便成为关键。本文将深入探讨精密五金冲压加工中,马达电机外壳配件铁片定制与开模按图制作的核心环节。
一、为何需要定制冲压马达电机外壳配件?
通用电机外壳往往受限于模具尺寸,无法适配非标电机、特殊冷却结构或集成化设计需求。通过精密五金冲压加工,可按图定制以下特性:
- 尺寸精度:铁片厚度从0.1mm到5mm不等,冲切边缘垂直度、毛刺高度可控制在±0.01mm内,确保定转子铁芯叠压紧密。
- 材料多样性:可选用硅钢片、冷轧板、不锈钢、铝板等,满足导磁、防锈或轻量化要求。
- 结构复杂度:可一次性冲压出散热孔、安装耳、定位槽、折弯卡扣等几何特征,减少后续焊接与机加工。
二、按图定制冲压加工的完整流程
客户提供产品2D图纸或3D模型(STEP/IGES格式)后,定制流程通常如下:
- 需求评审与DFM分析
- 评估冲压可行性、材料利用率、模具寿命。
- 给出优化建议,例如调整圆角半径或增加工艺切口,以防开裂或变形。
- 模具设计与开模
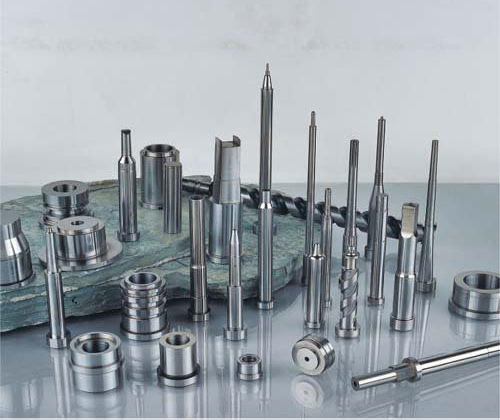
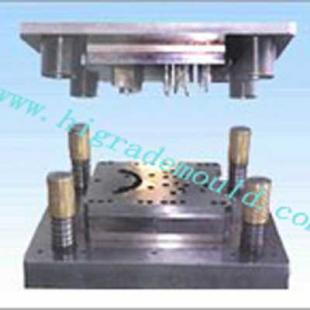
- 精密五金模具采用级进模或复合模结构。对于马达外壳,多工位级进模可实现拉伸、冲孔、整形、切断连续生产。
- 模具材料选用SKD11、钨钢等,热处理后硬度达HRC58-62,确保百万次冲次后仍保持精度。
- 开模周期一般为7-15天,视复杂程度而定。
- 样品试冲与验证
- 使用高速冲床(25-200吨)试冲,首件必检。
- 检测项目包括:外形尺寸、孔位坐标、毛刺高度、平面度、磁性能(若为硅钢片)。
- 提供样品供客户装机测试,确认匹配性与噪音振动指标。
- 批量生产与后处理
- 量产稳定性监控:每2小时抽样检测,SPC统计过程控制。
- 后处理:去毛刺、退火、电镀(镀锌、镀镍)、喷涂绝缘漆。对电机铁芯,可增加铆接或焊接工序,形成固定铁芯组件。
三、开模定制的关键考量因素
- 产线兼容性:电机外壳常有定转子同轴度要求,冲压模具需配备高精度导柱导套,保证上下模间隙均匀(通常双面间隙为材料厚度的5%-10%)。
- 塌角与毛刺方向:按装配需求明确冲压方向。例如外壳接缝应置于内侧避免划伤手,铁芯叠压时毛刺朝向一致。
- 材料利用率:通过优化排样,有时可将边角料用于更小配件,降低单件成本。
- 模具维护:量产中刃口会磨损,需定期修模。定制服务商通常承诺首年免费维护,并备有冲头备件。
四、选择精密五金冲压加工厂商的技术核对清单
- 是否具备高速冲床及自动送料机?最小冲次可否达到300次/分钟?
- 有无慢走丝、镜面火花机等模具加工设备?精度是否有三坐标测量仪报告?
- 是否有马达/电机行业案例?例如是否生产过无刷电机外壳、步进电机铁芯或罩极电机支架。
- 能否处理特殊需求:如转子铁芯之硅钢片自扣点(interlock)、外壳拉深件的变薄拉伸。
- 质量体系:ISO9001/IATF16949认证是基本,对于汽车电机配件优先选IATF。
五、应用领域举例
按图定制的精密冲压马达外壳配件广泛应用于:
- 微型无人机电机外转子壳
- 筋膜枪无刷电机铝外壳
- 空调排水泵电机铁壳
- 汽车摇窗电机定转子铁片
- 电动工具电机风罩与支架
这些应用中,若采用无模具加工的激光切割或线切割,效率和一致性难以匹敌冲压。尽管开模存在一次性成本(通常数千至数万元),但量产单件成本可直线下降,一般订单量超过5000件即极具经济性。
六、
精密五金冲压加工通过定制开模与按图制作,为马达电机外壳及铁片配件提供了高精度、高稳定性、低量产成本的解决方案。从图纸到量产成品,需要模具设计、冲压工艺、后处理全链路协同。建议需求方与有电机行业经验的冲压厂深度合作,在法律条款中明确模具产权归属、样品验收标准及交货周期,方能确保项目顺利落地。选择恰当的开模定制服务,能为您的电机产品赋予差异化竞争力。
如若转载,请注明出处:http://www.haoduojmwj.com/product/17.html
更新时间:2026-10-24 05:26:17